- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Proseso ng Paggawa ng Dry Bag: Mula sa Pagputol ng Materyal hanggang sa RF Welding
Gumagawa ang Sealock ng mga tuyong bag para sa mga OEM at wholesale na mamimili gamit ang 27.12 MHz radio frequency welding, at ang proseso ay nararapat na maunawaan dahil ipinapaliwanag nito kung bakit ang dalawang bag na ginawa mula sa magkaparehong tela ay ganap na naiibang gumaganap. Ang waterproofing ng isang dry bag ay hindi binili gamit ang materyal - ito ay nilikha sa linya ng produksyon, sa sandaling ang mga seams ay hinangin. Naglalakad ito sa buong pagkakasunud-sunod ng pagmamanupaktura, kasama ang teknikal na detalye na nagpapasya kung mananatili ang tahi.
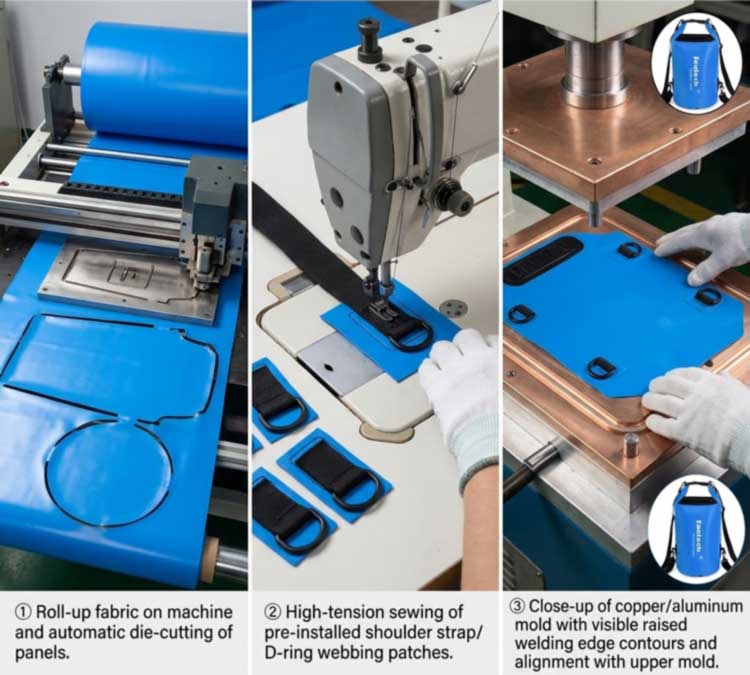
1. Unang Yugto: Pagtatanghal ng Materyal at Paggupit
Nagsisimula ang produksyon sa mga rolyo ng pinahiran na tela -PVC tarpaulinoTPU-laminated nylon— itinanghal at sinusuri bago ang anumang bagay ay pinutol. Mahalaga dito ang papasok na inspeksyon dahil ang hindi pagkakapare-pareho ng coating, moisture sa materyal, at pagkakaiba-iba sa pagitan ng mga dye lot ay nakakaapekto sa kung ano ang mangyayari mamaya sa welding station.
Ang mga panel ay tinatatak mula sa roll sa pamamagitan ng isang automated cutting press hanggang sa eksaktong mga sukat ng disenyo. Ang katumpakan ng pagputol ay kung ano ang nagpapanatili ng isang bulk run uniform: ang isang panel na pinutol ng ilang milimetro mula sa spec ay hindi uupo nang tama sa ilalim ng welding die, at ang weld line ay naaanod dito. Dito rin nakatakda ang kahusayan sa materyal, dahil tinutukoy ng panel nesting kung gaano karami sa bawat roll ang nagiging produkto sa halip na offcut.
2. Stage Two: Pre-Assembly of Load-Bearing Parts
Bago ang anumang bagay ay selyado, ang high-tension na pang-industriyang pananahi ay nakakabit ng mga elementong nagdadala ng pagkarga — mga shoulder harness, D-ring webbing patches, panlabas na bulsa, at reinforcement panel — sa mga flat panel.
Ang pagkakasunud-sunod dito ay sinadya at ito ay isa sa mga detalye na naghihiwalay sa isang maayos na inhinyero na bag mula sa isang mura: nangyayari ang pagtahidatiang waterproof seal ay nabuo, kaya walang karayom na tumagos sa tapos na waterproof membrane. Anumang bagay na dapat ikabit sa selyadong katawan pagkatapos — D-ring, MOLLE anchor, valves — ay hinangin sa reinforcement patch sa halip na tahiin sa balat.
3. Stage Three: Die Setup
Ang bawat bag geometry ay nangangailangan ng sarili nitong tooling. Ang weld pattern ay isinasalin sa isang custom na die — karaniwang machined brass o aluminum — na may nakataas na mga gilid na tumutukoy sa eksaktong hugis ng welded seam. Ang die ay nakalagay sa platen at nakahanay sa panel.
Ang disenyo ng die ay higit pa sa paghubog ng tahi. Maaaring i-machine ang mga nakataas na gilid na profile upang makagawa ng isang tear-seal, kung saan ang weld at ang trim edge ay nabubuo sa parehong operasyon, at ang kondisyon ng die ay direktang nakakaapekto sa mga resulta: ang isang die na nawalan ng flatness o nakakuha ng kontaminasyon ay nagbibigay ng hindi pantay na presyon at pamamahagi ng enerhiya, na nagpapakita bilang isang mahinang lugar sa isang mahusay na tahi. Ang kakayahan sa tooling ay nagbibigay-daan din sa isang pabrika na bumuo ng isang bagong hugis sa halip na punan lamang ang mga umiiral na amag — ang batayan para samga custom na kapasidad at istruktura.
4. Ikaapat na Yugto: RF Welding — Paano Talagang Nabubuo ang Pinagtahian
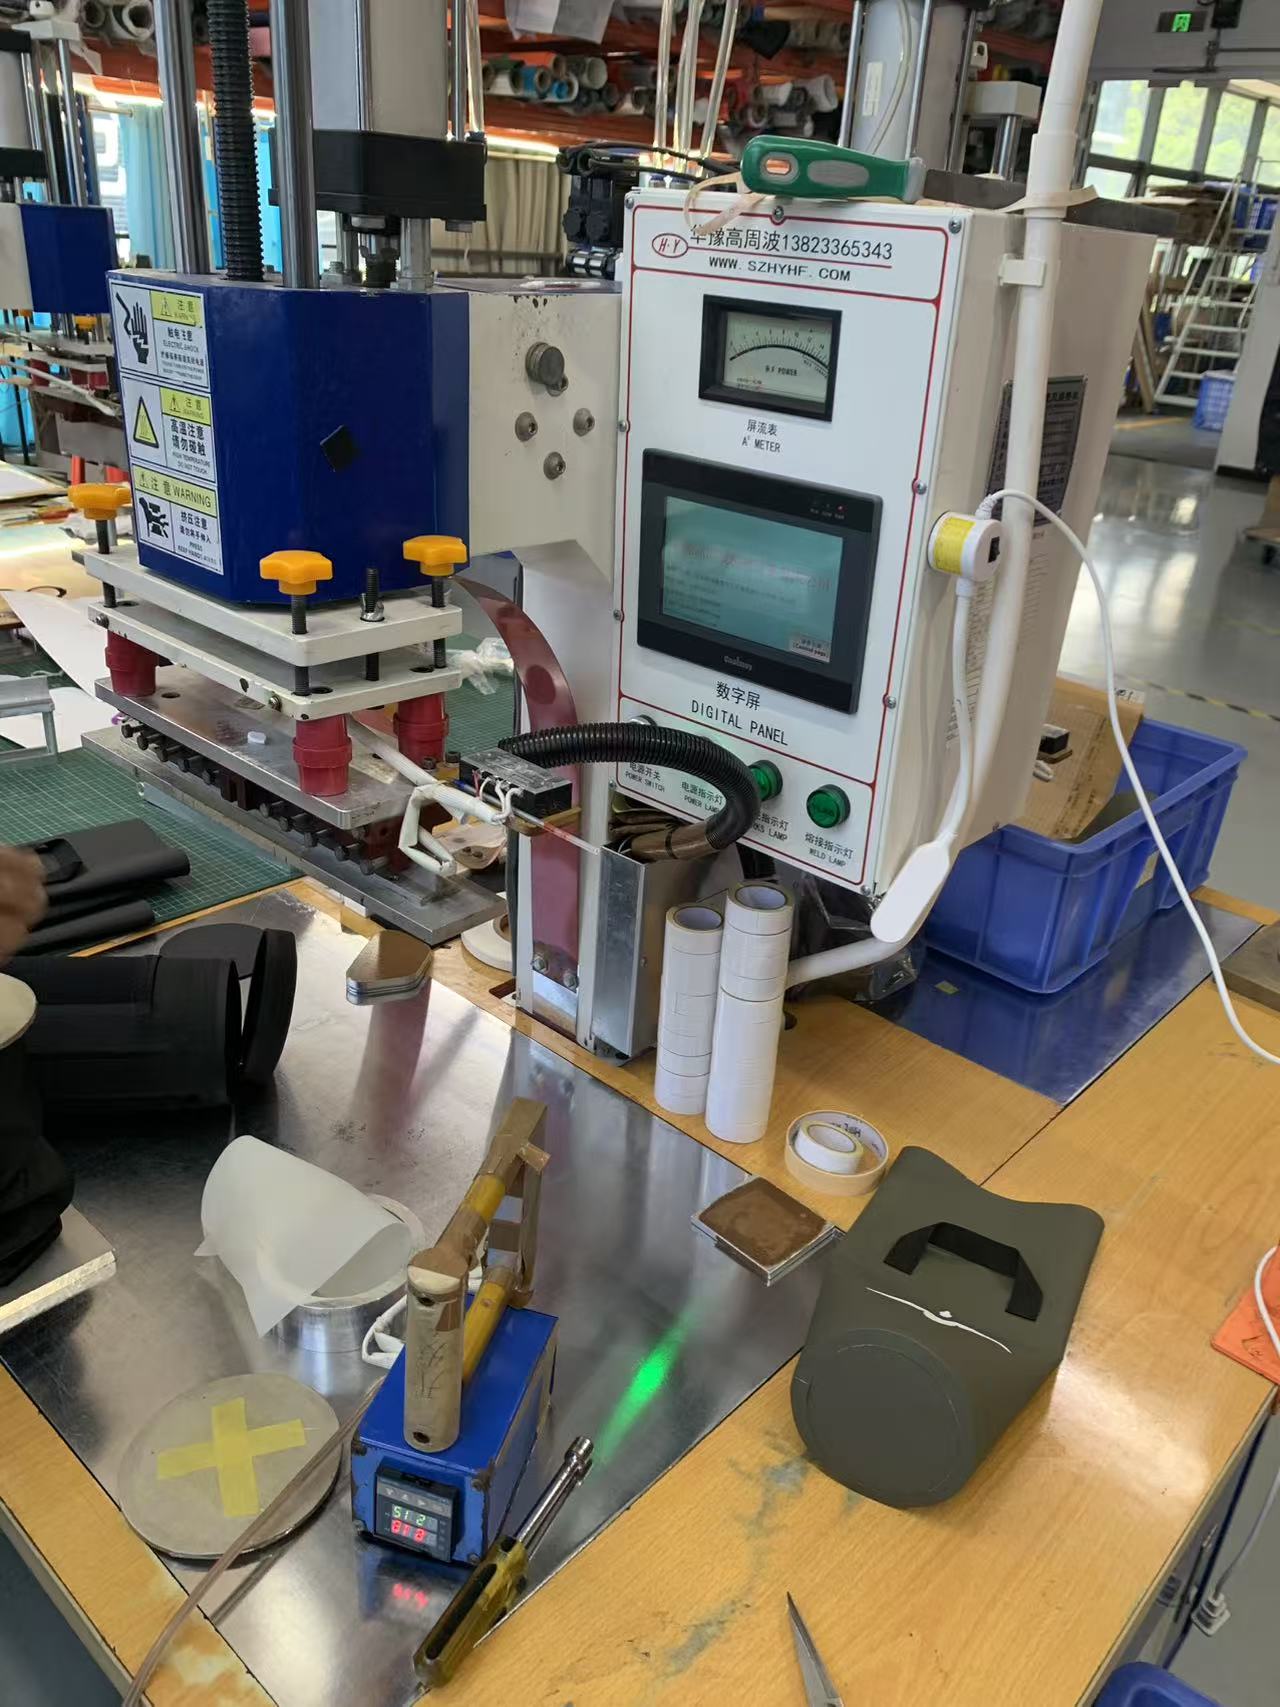
Ito ang core ng proseso. Ang radio frequency welding - tinatawag ding high-frequency o dielectric welding - ay sumasali sa mga thermoplastics gamit ang isang electromagnetic field sa halip na isang panlabas na pinagmumulan ng init. Ang pagkakasunud-sunod ay may apat na yugto:
- Naglo-load.Ang mga panel ay inilalagay sa pagitan ng upper die at lower platen, na ang die ay tumutukoy sa weld na hugis.
- Presyon.Ang puwersa ng pag-clamping ay nagdadala sa mga layer sa matalik na pakikipag-ugnay - kung wala ito, ang molten polymer ay hindi maaaring magsama sa isang solong masa.
- Pag-activate ng RF.Ang isang generator ay naglalapat ng mataas na dalas ng enerhiya sa 27.12 MHz sa mga electrodes. Ang alternating field ay ginagawang mabilis na mag-oscillate ang mga polar molecule sa materyal, at ang panloob na molecular friction ay bumubuo ng init.sa loobang materyal sa halip na dalhin ito mula sa ibabaw.
- Paglamig sa ilalim ng presyon.Humihinto ang kuryente ngunit nagpapatuloy ang pag-clamping habang tumitibay ang tahi. Ang pagpapakawala ng presyon ng masyadong maaga ay isa sa mga pinakakaraniwang sanhi ng mahinang hinang.
Dahil ang init ay nagmumula sa loob ng materyal, ang parehong mga layer ay umabot sa temperatura ng pagsasanib nang sabay-sabay at nagbubuklod sa isang tuluy-tuloy na masa na walang mga pandikit, solvent, o sinulid. Ang wastong naisagawang RF weld ay karaniwang kasing lakas ng parent material — at ito ang dahilan kung bakit ang seam ay hindi ang mahinang punto sa isang maayos na pagkakagawa ng dry bag.
5. Bakit RF Welding, at Ano ang Hindi Nito Mawelding
Gumagana lamang ang RF welding sa polar thermoplastics — mga materyales na ang mga molekula ay tumutugon sa isang electromagnetic field. Kasama rito ang PVC, PU at TPU, TPU-coated na tela, EVA, at ilang partikular na grado ng PET at nylon. Ang mga non-polar polyolefin tulad ng polyethylene at polypropylene ay hindi mahusay na sumisipsip ng RF energy at hindi maaaring RF welded nang walang RF-reactive coatings o tie layer; kailangan nila ng mainit na hangin, hot-wedge, o impulse na pamamaraan sa halip.
Ang materyal na dependency ay isang isyu sa detalye, hindi isang bagay na walang kabuluhan: ito ay isang dahilan kung bakit nangingibabaw ang PVC at TPU sa kategorya ng dry bag. Para sa mga materyales na ito, ang RF ay gumagawa ng mas malakas na tahi kaysa sa mainit na hangin, mainit na wedge, o impulse welding, kaya naman ito ang pamantayan para sa airtight at liquid-tight na mga produkto sa mga industriya — mula sa mga truck cover at inflatables hanggang sa mga medical fluid bag, kung saan ang hermetic seal ay hindi opsyonal.
6. Ang Mga Parameter na Nagpapasya sa Kalidad ng Weld
Ang weld ay produkto ng apat na setting, na napatunayan para sa bawat materyal at kapal sa halip na itakda nang isang beses at nakalimutan:
| Parameter | Kung ano ang kinokontrol nito | Failure mode kung mali |
|---|---|---|
| RF kapangyarihan | Rate ng panloob na pag-init sa buong lugar ng selyo | Masyadong mababa: hindi kumpletong pagsasanib. Masyadong mataas: burn-through, pagnipis |
| Oras ng tirahan | Gaano katagal inilapat ang enerhiya | Maikli: malamig na hinang. Mahaba: pagkasira ng materyal |
| Presyon | Pagpapalagayang-loob ng pakikipag-ugnayan sa pagitan ng mga layer | Mababa: voids at channels. Sobra: squeeze-out at isang manipis, malutong na tahi |
| Oras ng paglamig | Solidification sa ilalim ng clamp | Inilabas nang maaga: ang tahi ay humihiwalay bago ito magtakda |
Bilang reference point para sa sukat, ang pagse-sealing ng manipis na PVC film na may ilang segundo ng weld at cooling time ay umaabot sa pagkakasunud-sunod ng ilang daang watts sa seal area — mas mabibigat na tarpaulin at multi-layer laminates ang nangangailangan ng higit pa. Ang ilang mga variable na materyal ay nagbabago ng mga setting na ito: ang antas ng plasticizer sa PVC, moisture content, mga pigment at filler, paghabi ng tela, at kapal ng pelikula ay nagbabago lahat kung paano sumisipsip ng enerhiya ang materyal. Ito ang dahilan kung bakit ang pagbabago ng kulay o isang bagong batch ng tela ay hindi awtomatikong neutral sa proseso, at kung bakit ang mga weld ay muling kwalipikado sa halip na ipagpalagay.
7. Ikalimang Yugto: Paglamig, Pag-trim, at Pangwakas na Pagpupulong
Ang mga welded panel ay lumipat sa isang nakalaang cooling zone upang ang bono ay nagtakda nang walang pagbaluktot, pagkatapos ay ang bag ay pinutol ng flash at pinaikot. Ang pangwakas na pagpupulong ay umaangkop sa mga sangkap na kumukumpleto sa produkto: mga roll-top na pagsasara at mga buckle, mga zipper kung saan tinukoy, mga strap, hawakan, purge valve, at transparent na mga panel ng bintana — na mismong hinangin sa katawan bilang bahagi ng parehong tuluy-tuloy na balat. Ang hardware na nagdadala ng load ay nakakabit sa mga welded reinforcement patch, na pinapanatili ang waterproof membrane na hindi nabutas.
8. Ika-anim na Yugto: Pagsubok Bago Ito Ipadala
Ang welded seam ay napatunayan sa halip na ipinapalagay. Sa pagsisimula ng pagtakbo, ang mga pagsusuri sa balat ay kinukuha sa mga sample welds upang kumpirmahin na ang set ng parameter ay gumagawa ng ganap na pagsasanib — ang mismong failure mode ay diagnostic, dahil ang isang tahi na malinis na nagbabalat sa interface ay nagpapahiwatig ng hindi sapat na pagbubuklod, habang ang isa na napunit sa base na materyal ay nagpapakita na ang weld ay mas malakas kaysa sa tela sa paligid nito.
Ang mga natapos na bag ay dumaan sa full water immersion testing laban sa nakasaad na IPX rating, kasama ng isang laboratory suite na sumasaklaw sa pag-test ng load sa mahigit 1,500 cycle sa mga handle at anchor, 3,000 sealed-zipper cycle sa mga naka-zipper na modelo, tensile at bonding strength, salt spray, friction resistance, color fastness, at pagkakaiba ng kulay. Ang bawat batch ay nagpapatakbo ng tatlong yugto na kontrol — IQC sa papasok na tela at hardware, IPQC sa mga welds at proseso sa linya, OQC na may AQL sampling, batch immersion testing, at pinirmahang gold-sample na paghahambing — na may available na SGS o QIMA inspection, sa ilalim ngmga pamantayan ng kalidad na inilalapat sa bawat pagtakbo ng produksyon.
9. Bakit Tinahi-at-Tape ang Welded Beats
Ang tinahi na tahi ay itinutulak ang isang karayom sa hindi tinatagusan ng tubig na layer ng libu-libong beses, pagkatapos ay umaasa sa tape upang takpan ang mga butas. Tape lifts na may pagbaluktot, edad, init, at abrasion, at kapag nangyari ito, bawat butas ng karayom ay isang entry point. Ang isang welded seam ay walang mga butas upang takpan - ang pinahiran na mga layer ay pinagsama sa isang materyal. Para sa anumang bag na dapat makaligtas sa paglulubog sa halip na mahinang ulan, ito ang mapagpasyang pagkakaiba, at ito ang dahilan kung bakit ang welded construction ay ang baseline para sa mga tunay na produktong hindi tinatablan ng tubig kahit gaano pa kaganda ang tela sa mukha.
10. Mga Produktong Itinayo sa Prosesong Ito
Mga modelong ginawa sa parehong prosesong hinangin, na inayos ayon sa uri sa halip na priyoridad:
| Imahe | Modelo | Kapasidad | Materyal | Rating | Pahina ng Produkto |
|---|---|---|---|---|---|
|
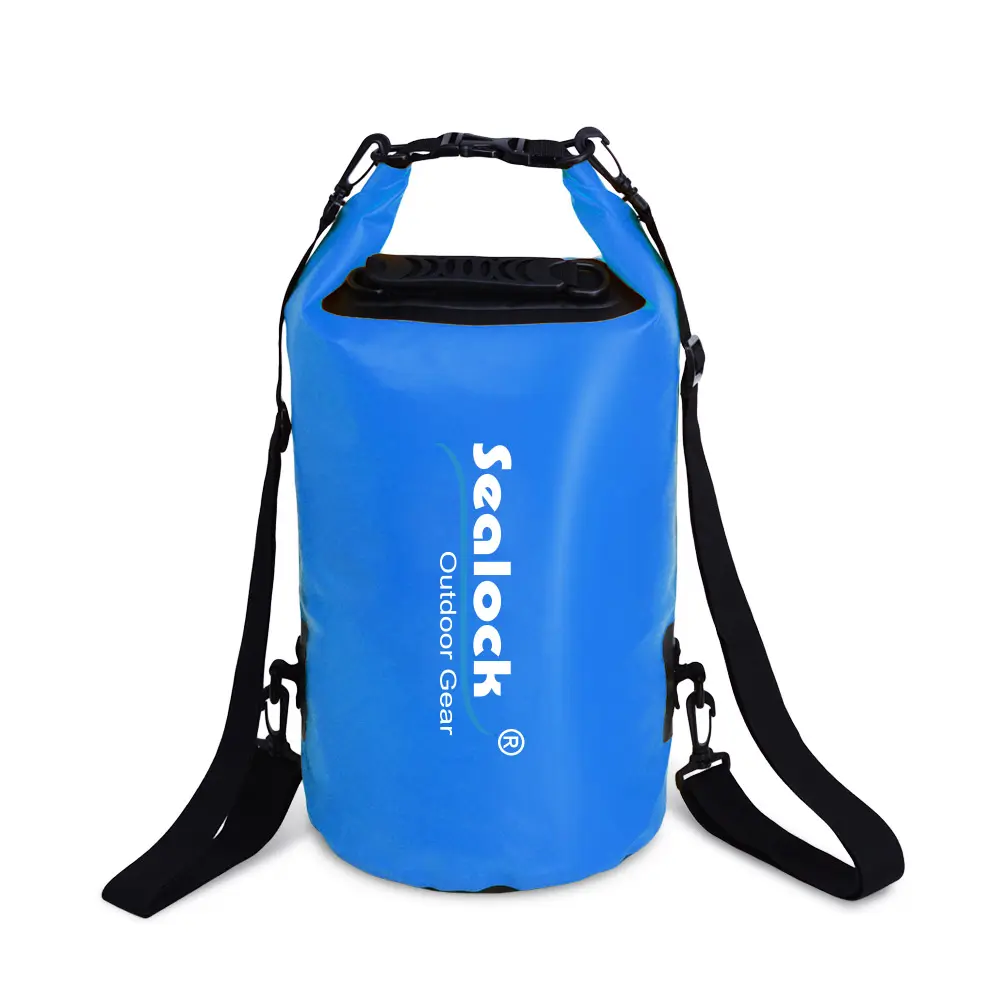
SL-D002 Dry Bag | 5–63L | 0.5 mm 500D PVC | IPX7 | Tingnan |
|
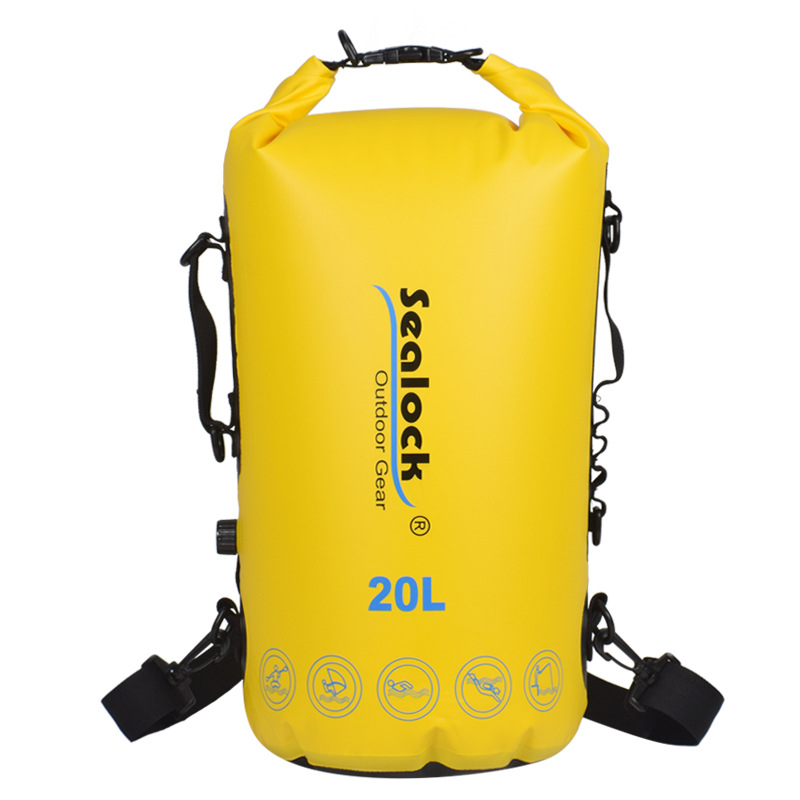
SL-E102 Backpack Dry Bag | 15 / 20L | 500D PVC, dalawahang selyo | IPX7 | Tingnan |
|
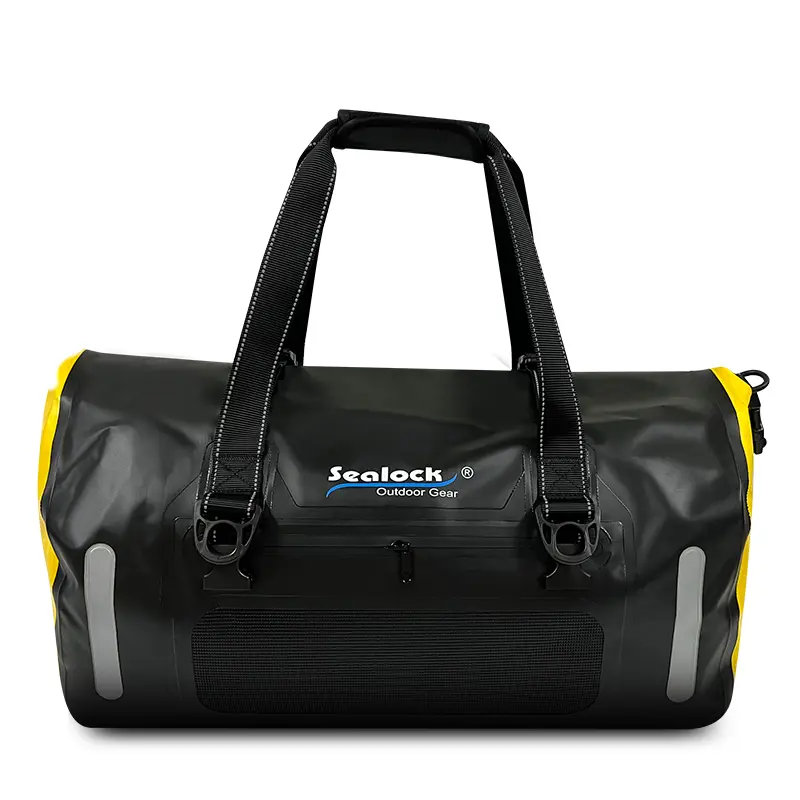
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Tingnan |
|
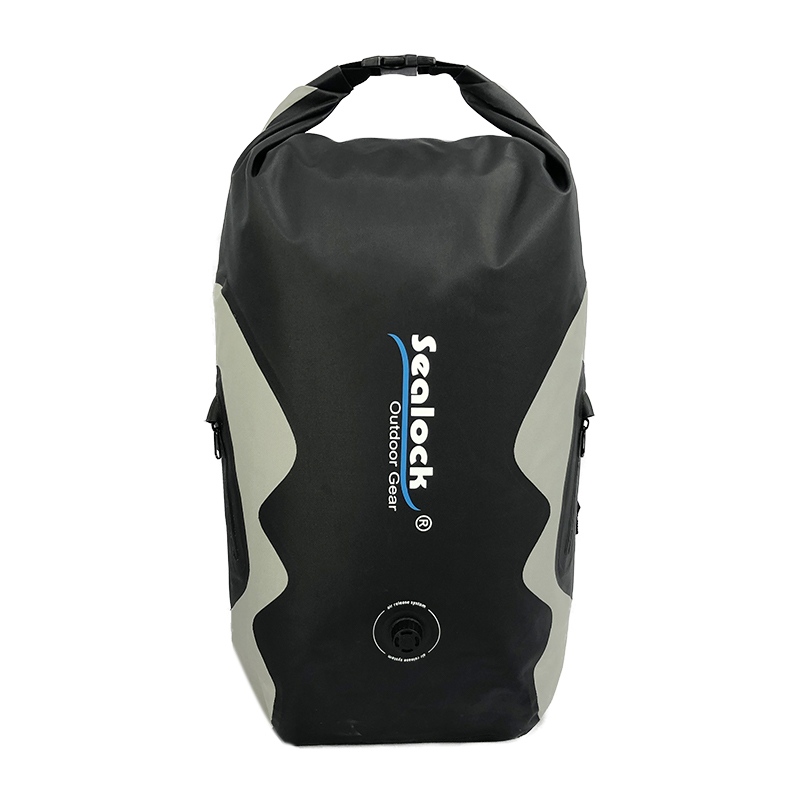
SL-E070 Dry Backpack | 25L | 420D TPU | IPX8 | Tingnan |
|
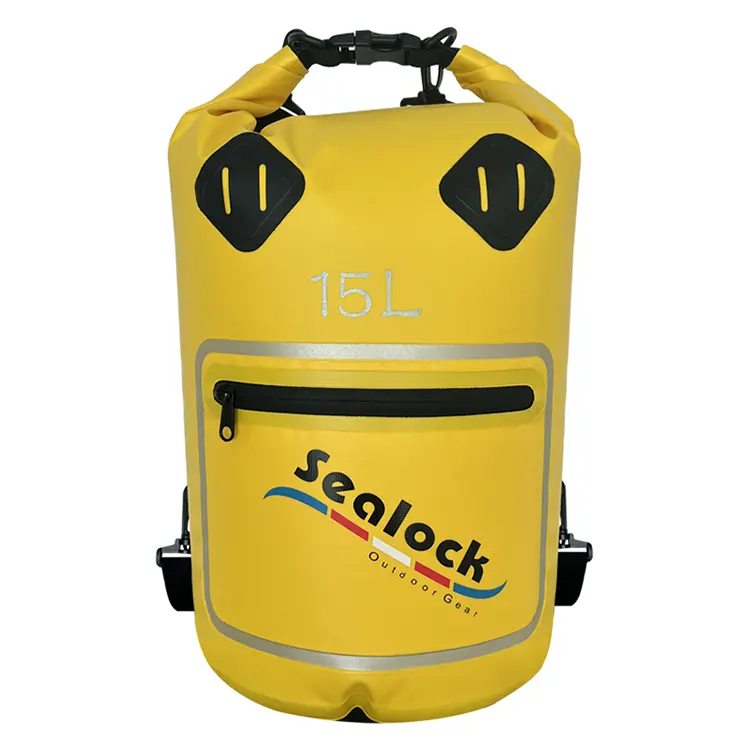
SL-D693 Window Dry Bag | 15 / 20L | 500D PVC + PVC film | IPX7 | Tingnan |
|
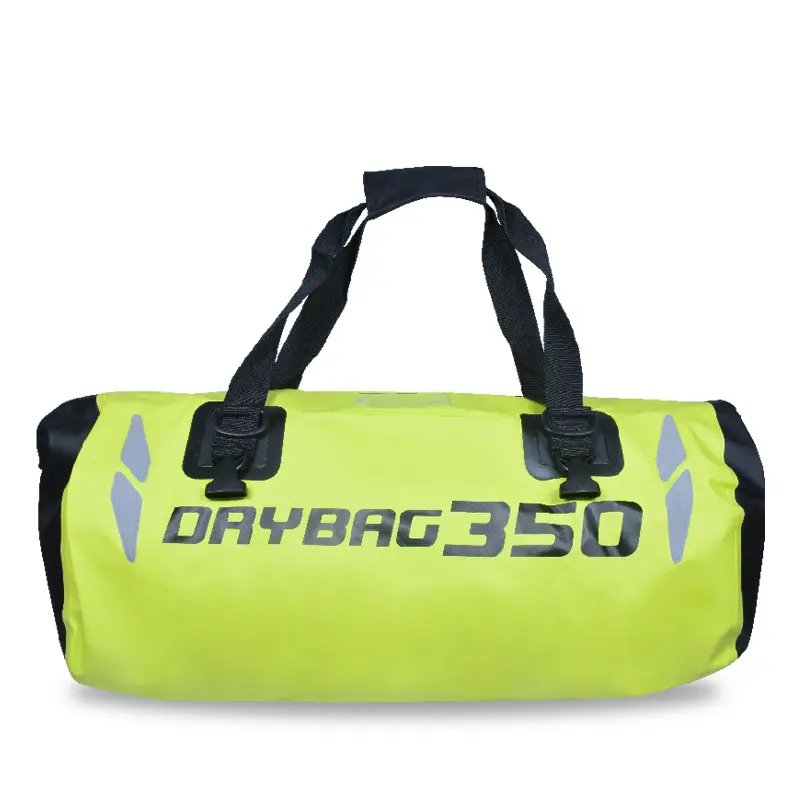
SL-C619 Bag ng Motorsiklo | 35 / 50L | 500D PVC | IPX6 | Tingnan |
Ang buong hanay ay umupo sa ilalimmga tuyong bag, tuyong mga backpack, atduffels. Ang ground-up na pag-develop mula sa isang sketch, sample, o target na spec ay suportado — ang mga bagong geometries ay nangangahulugang bagong tool, na bahagi ng karaniwang landas ng pag-unlad sa halip na isang balakid. MOQ 300 pcs, mga sample sa loob ng 7–15 araw, maramihan sa 30–45 araw, mula sa Dongguan, China o Ho Chi Minh City, Vietnam.
11. FAQ
T: Bakit hindi maaaring RF welded ang aking polyethylene o polypropylene bag?
A: Dahil ang mga polymer na iyon ay non-polar — ang kanilang mga molekula ay halos hindi tumutugon sa electromagnetic field, kaya halos walang panloob na init ang nalilikha. Kailangan nila ng RF-reactive coatings o tie layer, o ibang paraan tulad ng hot-air o impulse welding. Ito ang pangunahing dahilan kung bakit nangingibabaw ang PVC at TPU sa mga welded waterproof bag.
Q: Gaano katibay ang isang welded seam kumpara sa mismong tela?
A: Tamang hinangin, ang tahi ay karaniwang kasing tibay ng parent material o mas malakas. Sa isang pagsubok sa pagbabalat, ang isang mahusay na hinang ay napunit sa base na tela sa halip na paghiwalayin sa interface - kung ang tahi ay natanggal nang malinis, ang mga parameter ay mali.
Q: Nagpalit kami ng kulay at nagsimulang mabigo ang mga welds — bakit mangyayari iyon?
A: Binabago ng mga pigment at filler kung paano sumisipsip ng RF energy ang materyal, gayundin ang antas ng plasticizer, moisture content, at kapal. Ang isang bagong kulay o batch ng tela ay maaaring mangailangan ng ibang setting ng power, dwell, o pressure. Ang mga welds ay dapat na muling kwalipikado sa mga pagsusuri sa balat sa simula ng pagtakbo, hindi dinadala sa pagpapalagay na ang "parehong materyal" ay nangangahulugang "parehong mga setting."
T: Ang taped seam ba ay katanggap-tanggap sa isang waterproof bag?
A: Para sa mahinang proteksyon sa ulan maaari itong gumana, ngunit hindi para sa paglulubog. Ang pagtahi ay binubutas ang waterproof layer ng libu-libong beses at ang tape na tumatakip sa mga butas na iyon ay umaangat nang may pagbaluktot, init, at edad. Kung ang detalye ay nagsasabing submersible, ito ay kailangang welded.
T: Bakit nagdaragdag ng gastos at oras ng lead ang custom na hugis ng bag?
A: Ang bawat geometry ay nangangailangan ng sarili nitong machined die, na isang beses na gastos sa tooling at isang lead-time na hakbang bago magsimula ang sampling. Ito ay ang parehong dahilan kung bakit ang isang bagong hugis ay nagdadala ng isang mas mataas na minimum kaysa sa isang pagbabago ng kulay sa isang umiiral na modelo.
Q: Maaari bang i-welded ang iba't ibang materyales sa isa't isa?
A: Ang mga compatible na polar materials ay maaaring — isang transparent na PVC film window na hinangin sa isang PVC tarpaulin body ay isang karaniwang halimbawa. Ang paghahalo ng hindi magkatulad na polymer, o isang polar na may non-polar na materyal, ay kung saan nabigo ang mga bono, kaya ang pagpapares ng materyal ay nakumpirma sa yugto ng sampling.
Humiling ng Walkthrough sa Proseso o Mga Sample
Para sa isang video walk ng welding line, weld test data, mga sample, o isang buong panukala ng OEM/ODM,magsumite ng pagtatanong. Tumutugon ang Sealock sa mga katanungan sa pagbili sa loob ng 24 na oras.